Søg

Hvis du nogensinde har fanget den svage, skarpe antydning af svidning, der driver af en varm tønde, kender du allerede problemet. FIFO indsprøjtningsmaskine er bygget til at løse. Gummi og silikoneforbindelser er ikke som termoplast. De begynder at kurere i det øjeblik, de møder varme, og hvert ekstra minut, en forbindelse bruger på at vente inde i en varm tønde, skubber den lidt tættere på en tilstand, hvor den ikke længere vil flyde, som den skal. FIFO, kort for først ind først ud, låner et princip fra lagerlogistik og anvender det inde i injektionsenheden: det materiale, der først kommer ind i tønden, skal også være det materiale, der når formen først.
Hvad FIFO virkelig betyder inde i en gummiinjektionsmaskine
I dagligdags samtaler lyder FIFO som sund fornuft. I maskindesign beskriver det et specifikt internt arrangement. Blandingen kommer ind i blødgøringszonen, opvarmes og homogeniseres og skubbes derefter fremad i formen i samme rækkefølge, som den ankom. Intet dvæler i et hjørne af tønden og venter på dets tur.
Ikke alle injektionsenheder opfører sig på denne måde. I et konventionelt frem- og tilbagegående skruedesign udfører en skrue to opgaver: den blødgør blandingen, og den sprøjter den ind. Når skruen drejer og trækkes tilbage, ophobes materiale foran spidsen, og en del af dette materiale kan forblive der i flere cyklusser. Forsiden af skruen bliver til et lille reservoir, hvor ældre blanding gentagne gange skubbes tilbage og blandes med frisk blanding. Det er praktisk for maskinbyggere og helt acceptabelt for mange plasttyper, men gummi er langt mindre tilgivende ved det.
En FIFO-enhed adskiller de to job. Plastificering sker ét sted, injektion sker et andet, og mængden af forbindelse, der venter mellem dem, forbliver lille og forudsigelig.
Hvordan en FIFO-injektionsenhed flytter materiale, trin for trin
At gå gennem én cyklus gør forskellen nemmere at overskue. På en to-trins FIFO-enhed ser sekvensen normalt sådan ud:
- Fodring. Forbindelsen trækkes ind i plastificeringsskruen eller udstopperen og flyttes fremad under kontrolleret forskydning og temperatur.
- Plastificering. Skruen roterer, blødgør og homogeniserer massen uden at lade den nærme sig hærdetemperatur.
- Overførsel. Det afmålte volumen passerer ind i et separat injektionskammer, der sidder foran et stempel. Det kammer fyldes frisk hver cyklus.
- Indsprøjtning. Stemplet fremføres og driver hele skuddet ind i hulrummet i et jævnt slag, så det første materiale ind er det første materiale gennem porten.
- Genopretning. Stemplet trækkes tilbage, skruen forbereder det næste skud, og cyklussen starter igen med et stort set tomt injektionskammer.
Fordi kammeret tømmes for hvert skud, er opholdstiden for enhver given partikel kort, gentagelig og let at estimere, hvilket er præcis, hvad varmefølsomt gummi har brug for.
FIFO- og ikke-FIFO-injektionsenheder side om side
Forskellen viser sig sjældent på et navneskilt. Det viser sig i skrotrapporter, hulrumstrykkurver, og hvor ofte en operatør skal rense en tønde. Tabellen nedenfor opsummerer, hvor de to designs normalt skilles ad.
| Sammenligningspunkt | FIFO indsprøjtningsenhed | Ikke-FIFO-injektionsenhed |
|---|---|---|
| Materiel opholdstid | Kort og gentagelig; hvert skud er et frisk volumen | Længere og ujævn; materiale nær skruespidsen kan forblive varmt i flere cyklusser |
| Svidningsrisiko | Lavere, fordi varmehistorikken er styret | Højere, især ved langsomme cyklusser |
| Skudvægtens konsistens | Stabil; stemplet forskyder et defineret volumen | Kan glide i takt med at puden foran skruen skifter |
| Hærdningstilstand ved porten | Ensartet på tværs af skuddet | Variabel; ældre materiale kan allerede være delvist videreført |
| Skrot og flash | Normalt lavere på store eller tyndvæggede dele | Ofte højere og sværere at forudsige |
| Omskiftning og udrensning | enklere; der er lidt restforbindelse tilbage | Kræver grundig udrensning mellem forbindelser |
| Typisk bedste pasform | Varmefølsomme forbindelser, lange strømningsveje, kvalitetskritiske dele | Enkle, kortvarige dele lavet af robuste forbindelser |
Hvilke forbindelser og dele får mest ud af FIFO
FIFO betaler sig, når en forbindelse har et snævert sikkerhedsvindue mellem at flyde godt og begynde at hærde. Højkonsistent silikonegummi, natur- og nitrilgummikvaliteter med hurtige acceleratorer og forbindelser fyldt med varmefølsomme tilsætningsstoffer hører alle i den kategori. Når indsprøjtningsslaget er langsomt, fordi en del er stor, eller vægsektionen er tynd, giver en ikke-FIFO-tønde materialet foran på skruen ekstra minutters varme, som det aldrig har bedt om. En FIFO-enhed fjerner denne variabel.
Delens geometri betyder også noget. Lange løbere, multi-kavitetsværktøjer og dele med generøs vægtykkelse forlænger alle tiden mellem plastificering og hulrumsfyldning. Olietætninger, tætningslistehjørner, silikoneisolatorer og hule beklædninger er gode eksempler på arbejde, hvor en forudsigelig varmehistorie viser sig som færre korte skud og mere stabile dimensioner. Den samme logik gælder for flydende silikonegummi sprøjtestøbning , hvor materialet er endnu mere følsomt over for tid ved temperatur end massivt gummi.
Tilpasning af enheden til dit maskinlayout
Indsprøjtningsprincippet er kun halvdelen af beslutningen. Hvordan maskinen sidder i dit anlæg, og hvordan dele læsses, afgør ofte, om en FIFO-enhed leverer den fordel, du forventer. Hvis operatører læsser indsatser eller metalbøsninger fra siden, og formen åbner vandret, holder en vandret maskine med en FIFO-injektionsenhed både læssebevægelsen og materialevejen enkel.
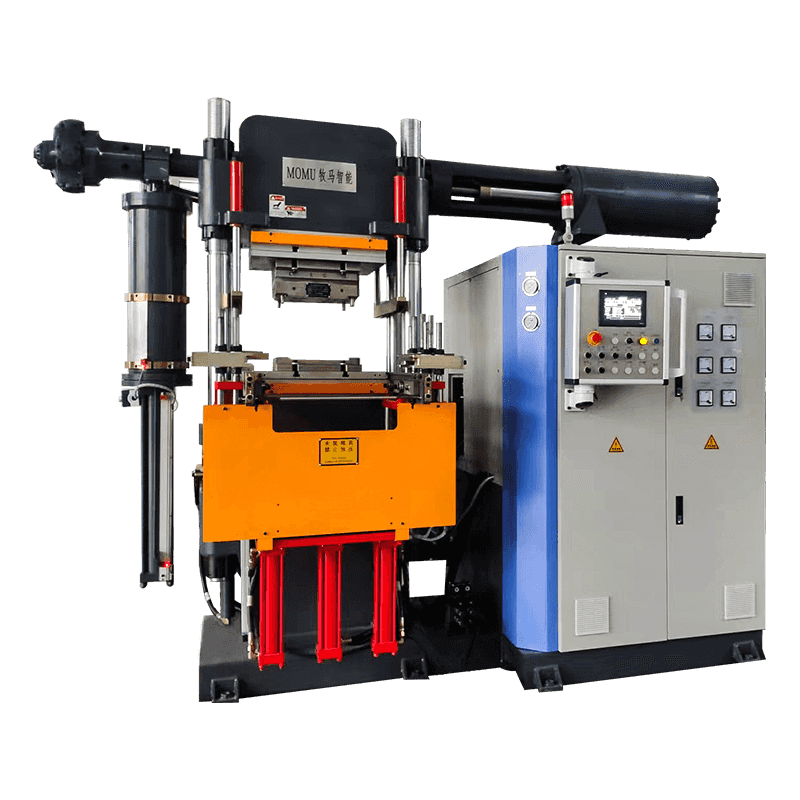
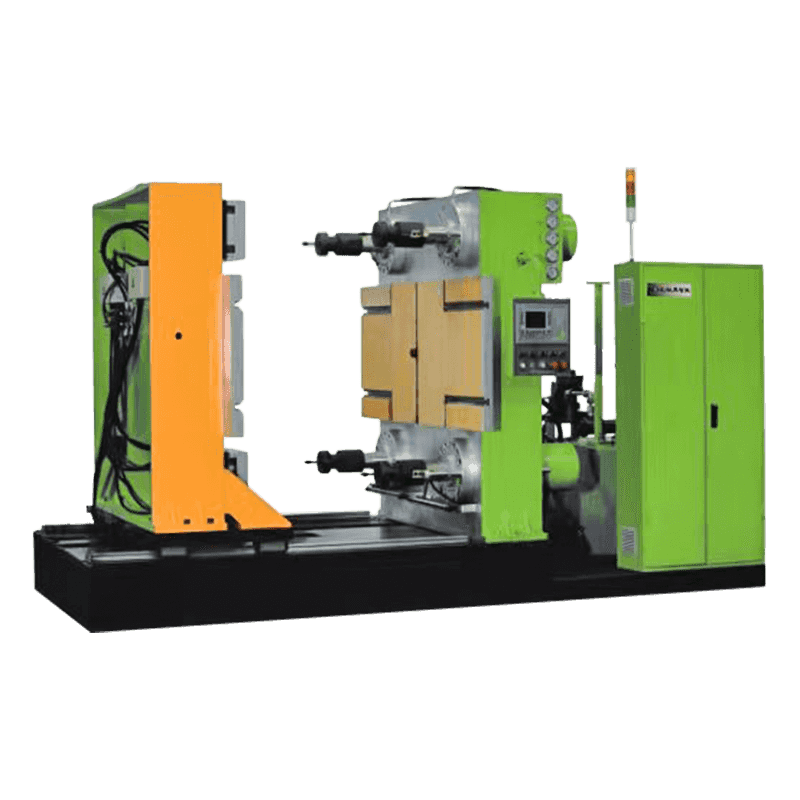
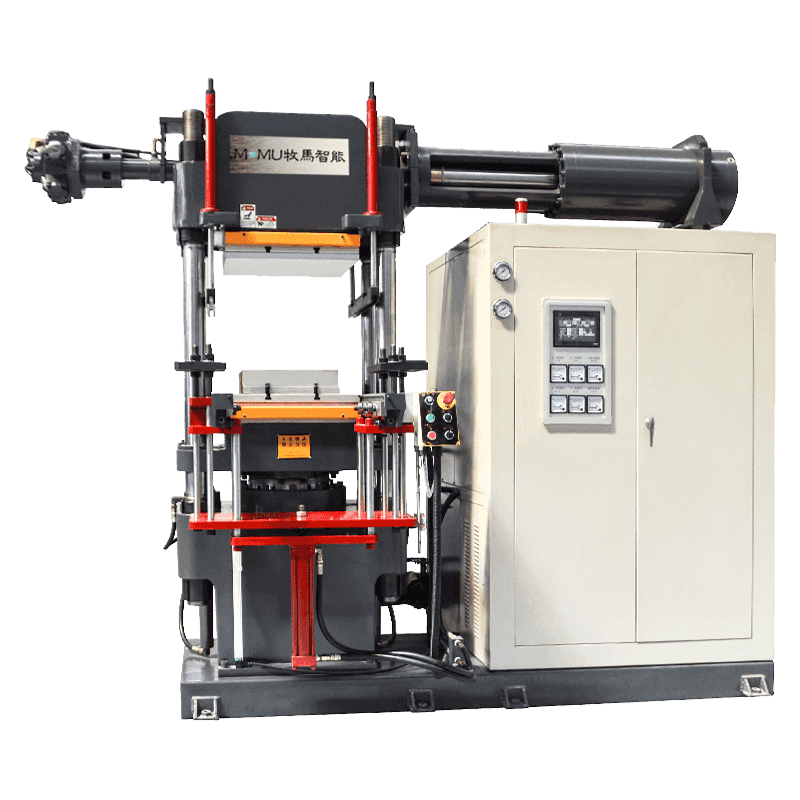 Vandret gummi og silikone sprøjtestøbemaskine Vandret gummi- og silikone-sprøjtestøbemaskine med FIFO-indsprøjtning, koldløberdesign og præcisionsindsprøjtningsvolumenkontrol til automatiseret præcisionsproduktion. Se produkt →
Lodrette maskiner passer til arbejdspladser, hvor formskillelinjen skal være parallel med gulvet, såsom indsatstung produktion eller celler, hvor pressen sidder inde i et større samlebånd. En lodret FIFO-enhed lader tyngdekraften hjælpe med indsatsens placering, mens plastificering og injektion stadig holdes adskilt.
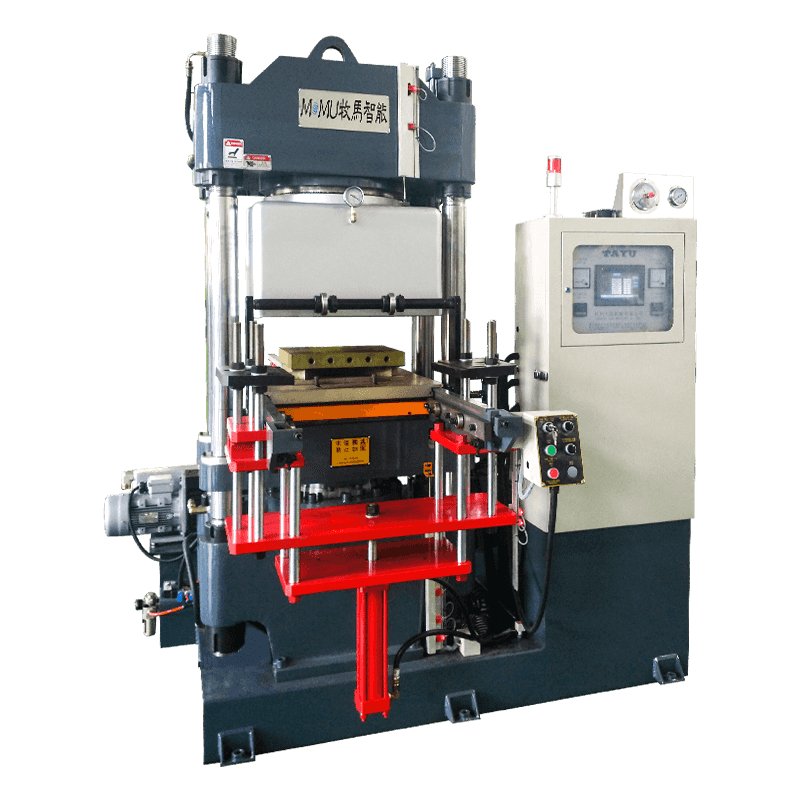
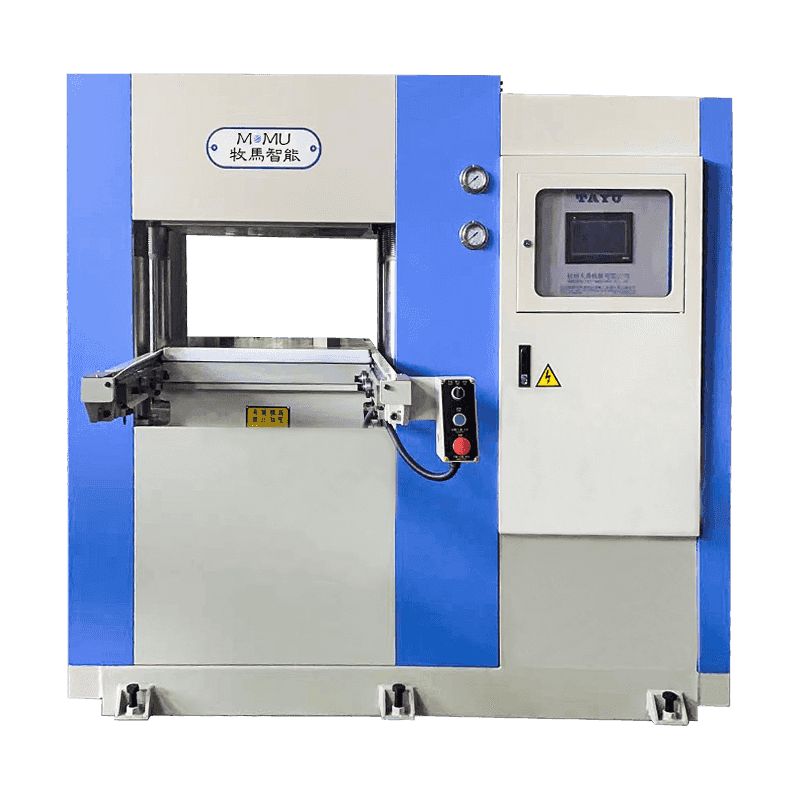
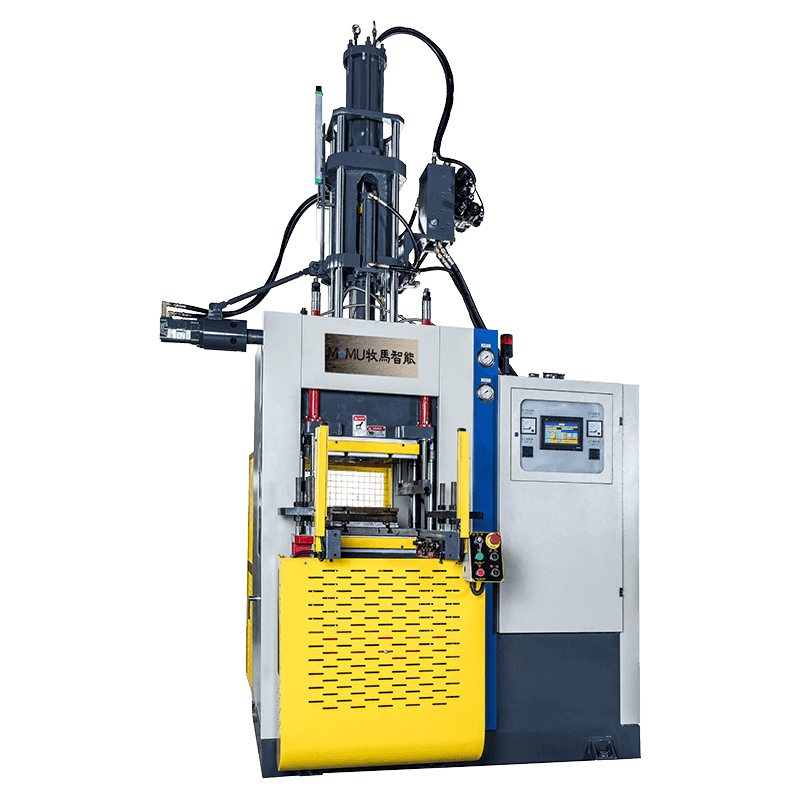 Lodret gummi og silikone sprøjtestøbemaskine Lodret gummi- og silikone-sprøjtestøbemaskine til præcise komplekse dele, med hurtig indsprøjtning, højt tryk og avanceret kontrol for ensartet produktion. Se produkt →
Valg af en FIFO-injektionsmaskine til dit anlæg
Når du sammenligner tilbud, fortjener injektionsenheden den samme opmærksomhed som spændekraft og pladestørrelse. Spørg, hvor meget stof der sidder i injektionskammeret mellem skud, hvor længe materialet forbliver varmt, og hvordan maskinen håndterer en stoppet cyklus. En enhed, der tømmes rent efter hvert skud, er langt nemmere at genstarte end en, der efterlader en varm pude.
Det hjælper også med at tjekke de praktiske tal: maksimal skudvolumen mod din tungeste del, plastificeringskapacitet i forhold til din cyklustid, og om temperaturkontrolzonerne matcher den blanding, du oftest løber. Lige så vigtigt er det, hvad der sker efter levering. En leverandør med eget serviceteam og reservedelsnetværk vil holde liv i en FIFO-fordel i årevis, mens en maskine købt til prisen alene kan miste den inden for måneder. Det er der, vores egen tilgang kommer fra, at have bygget gummiindsprøjtningsudstyr til støbere, der kører meget forskellige sammensætninger og delfamilier.
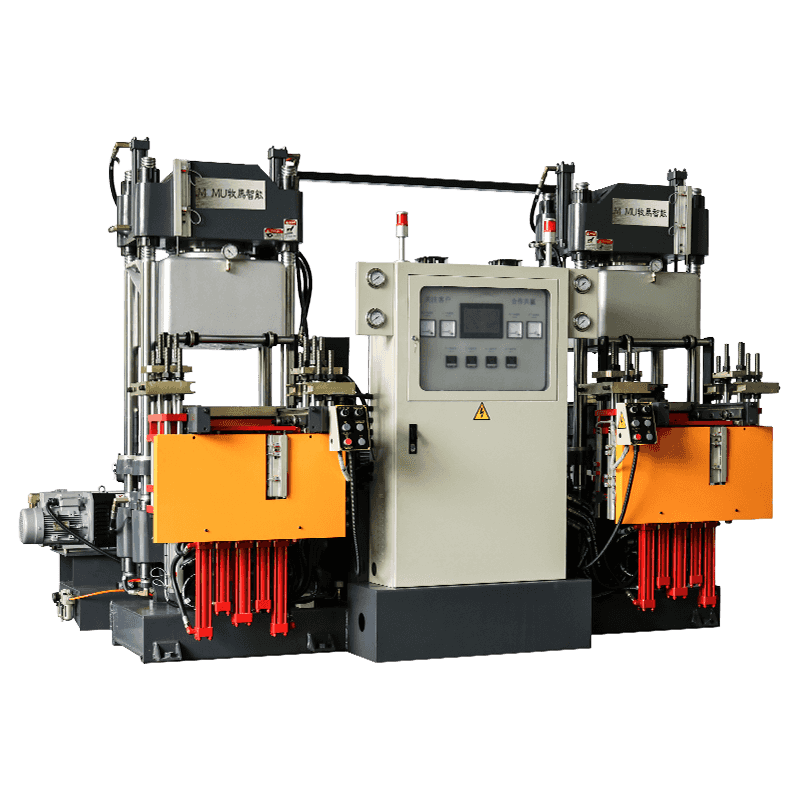
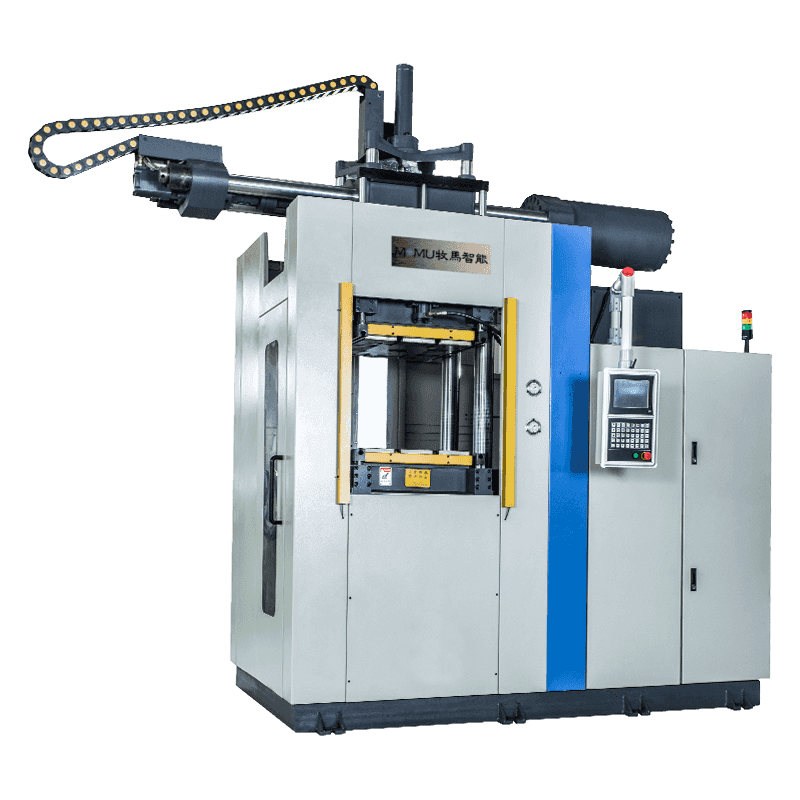 First In First Out gummi og silikone sprøjtestøbemaskine FIFO-gummi- og silikone-sprøjtestøbemaskine tilgængelig i horisontale og vertikale konfigurationer med PLC tre-trins kontrol for fleksibel, ensartet produktion. Se produkt →
Simple vaner, der beskytter FIFO-fordelen
Selv den bedst designede injektionsenhed kan blive undermineret af rutinemæssig praksis. Et par vaner holder fordelen intakt.
- Registrer den faktiske opholdstid for hver forbindelse, og gennemgå den, hver gang en cyklus bremses.
- Bekræft tønde- og kammertemperaturerne med en kontaktsonde, ikke kun med controllerens display.
- Rens injektionskammeret efter et langt stop i stedet for at skubbe det første skud ind i et godt hulrum.
- Hold øje med foderzonen for brodannelse, fordi ujævn fodring forstyrrer ordrematerialet, der kommer ind i tønden.
- Før en log over skudvægten i forhold til sætpunktet, så afdrift opdages, før det bliver til skrot.
Spørgsmål vi hører fra Molders
Er en FIFO-enhed altid det bedre valg?
Ikke automatisk. Hvis dine dele er små, dine cyklusser er korte, og din sammensætning tåler et bredt varmevindue, kan et enklere design være helt økonomisk. FIFO fortjener sin plads, når opholdstid er en reel risiko for kvaliteten.
Kan en FIFO-injektionsenhed køre flydende silikone?
Ja, og det er ofte det foretrukne arrangement. Flydende silikone hærder hurtigt ved forhøjet temperatur, så begrænsning af, hvor længe et afmålt volumen venter i et varmt kammer giver dig et bredere behandlingsvindue og mere ensartet hulrumsfyldning.
Hjælper FIFO, når maskinen fodrer en automatisk linje?
Det gør den, fordi automatisering fjerner operatøren, som før bemærkede en langsom cyklus eller en stigende skudvægt. Forudsigelig materiel adfærd bliver den eneste sikring, hvilket er en del af årsagen integration af gummistøbeudstyr i automatiserede produktionslinjer belønner maskiner med korte, gentagelige opholdstider.
FIFO er ikke et markedsføringsmærke; det er en beskrivelse af, hvordan materiale bevæger sig gennem en maskine, og det er noget, man kan verificere med et stopur og en temperatursonde. Hvis din nuværende proces bekæmper svidning, korte skud eller vægte, der vandrer med et par gram hvert skift, er injektionsenheden et rimeligt sted at begynde at lede. Fortæl os, hvad du støber, og hvordan dine cyklusser kører, så hjælper vi dig med at vurdere, om en FIFO-indsprøjtningsmaskine er det rigtige svar til dit gulv, eller om dine penge er bedre brugt andetsteds.