Søg

Sådan fungerer en gummisprøjtestøbemaskine
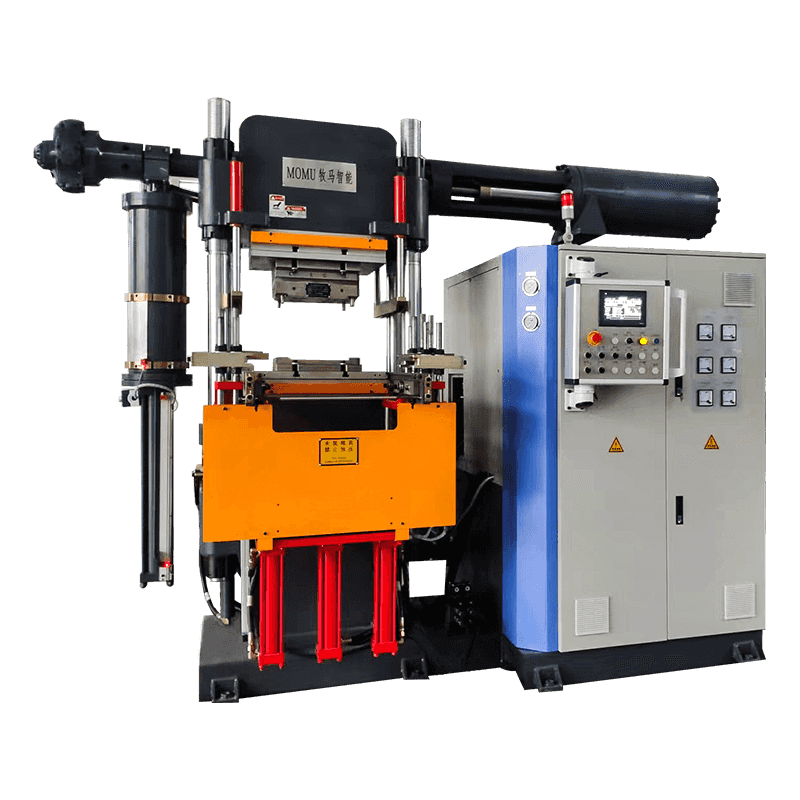
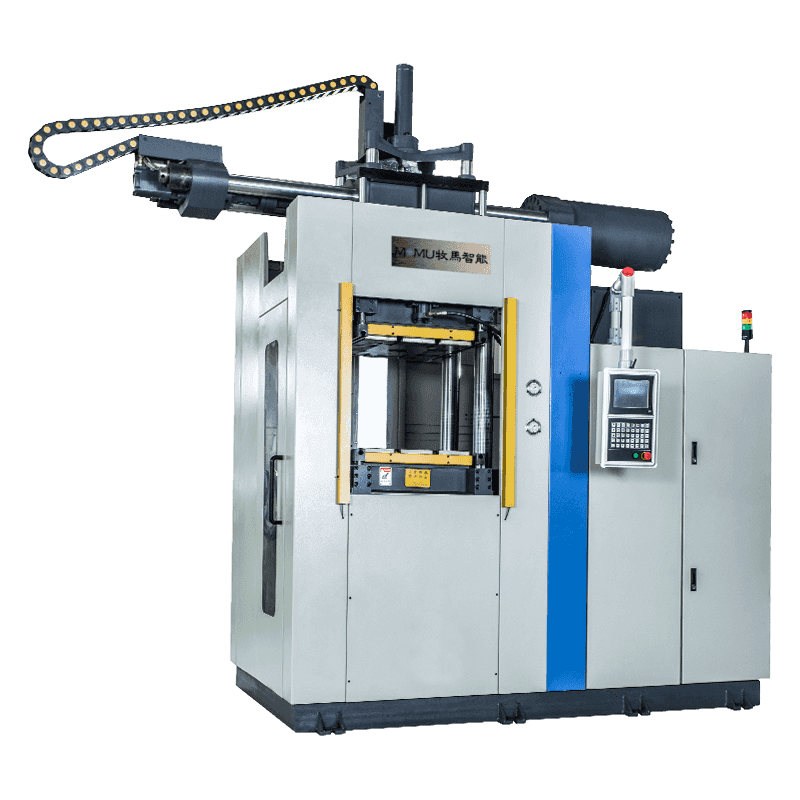
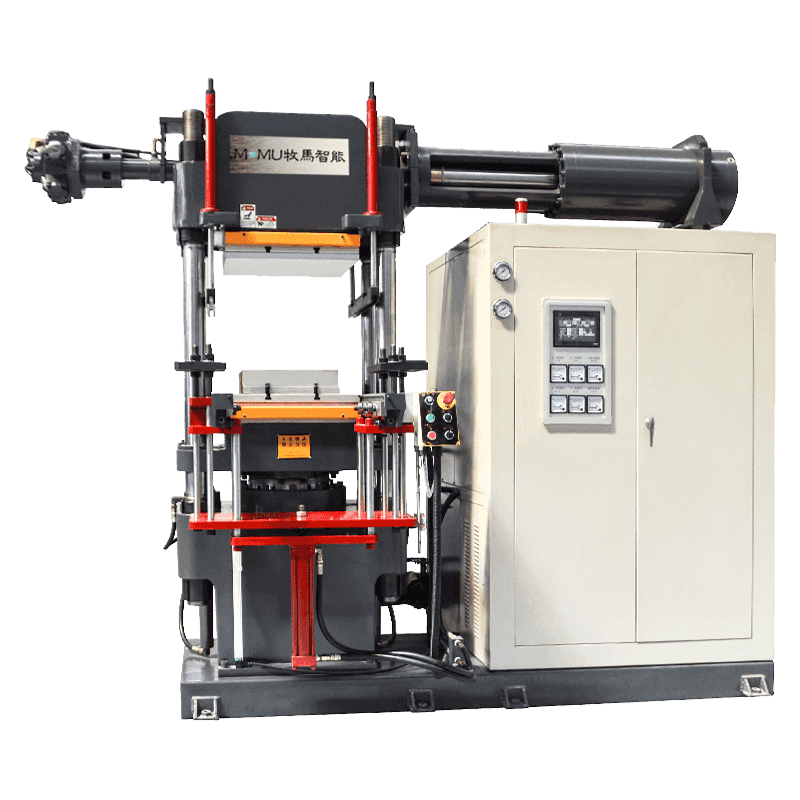
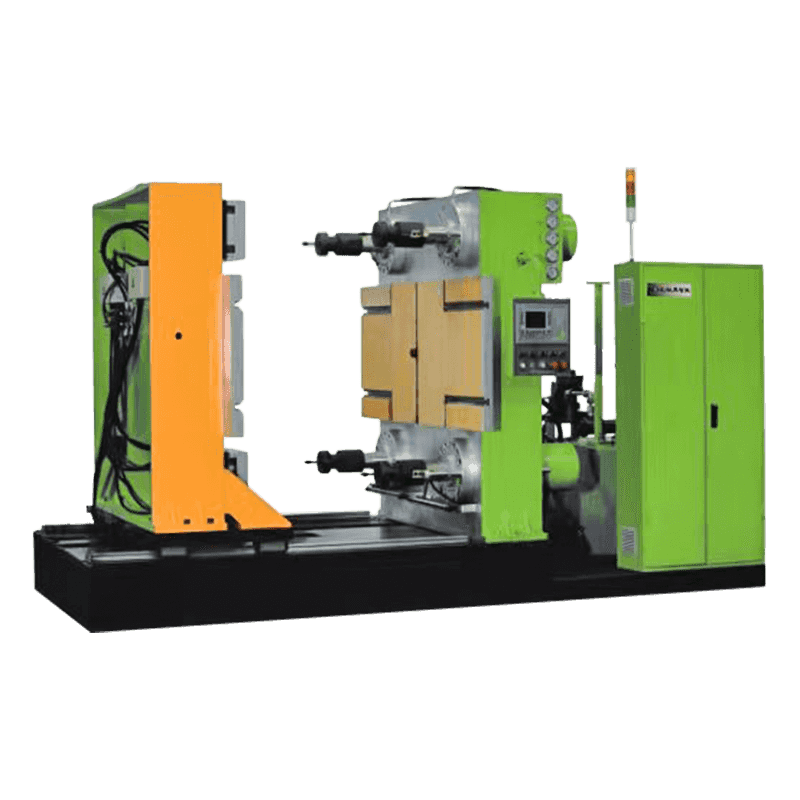
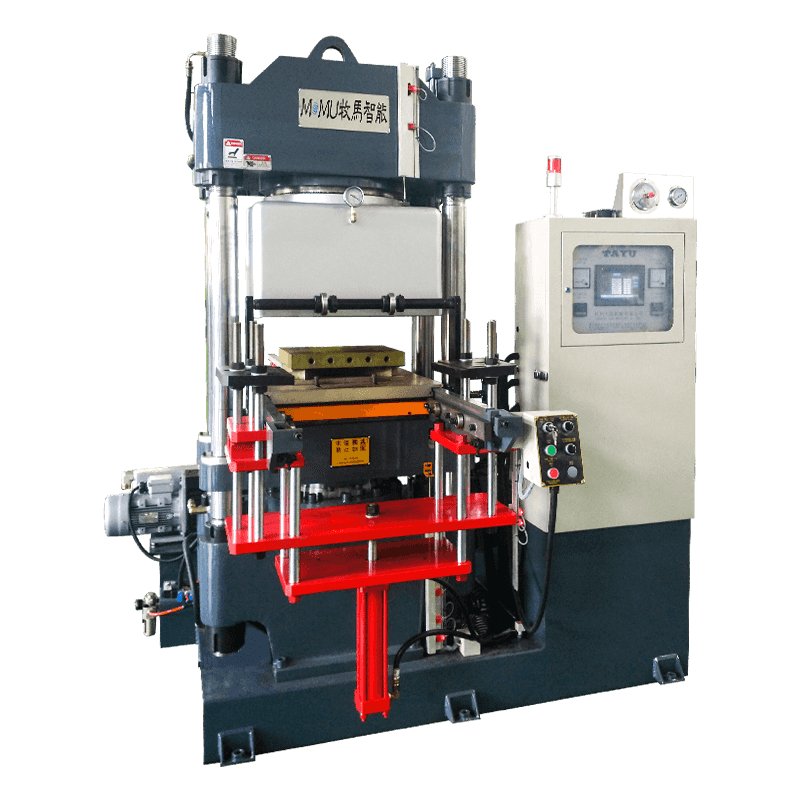
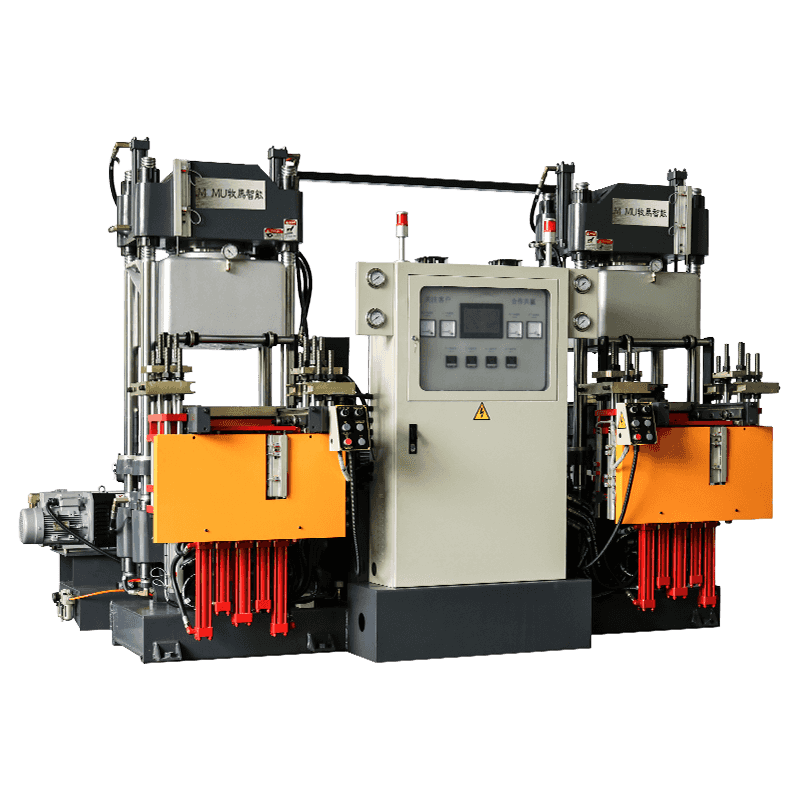
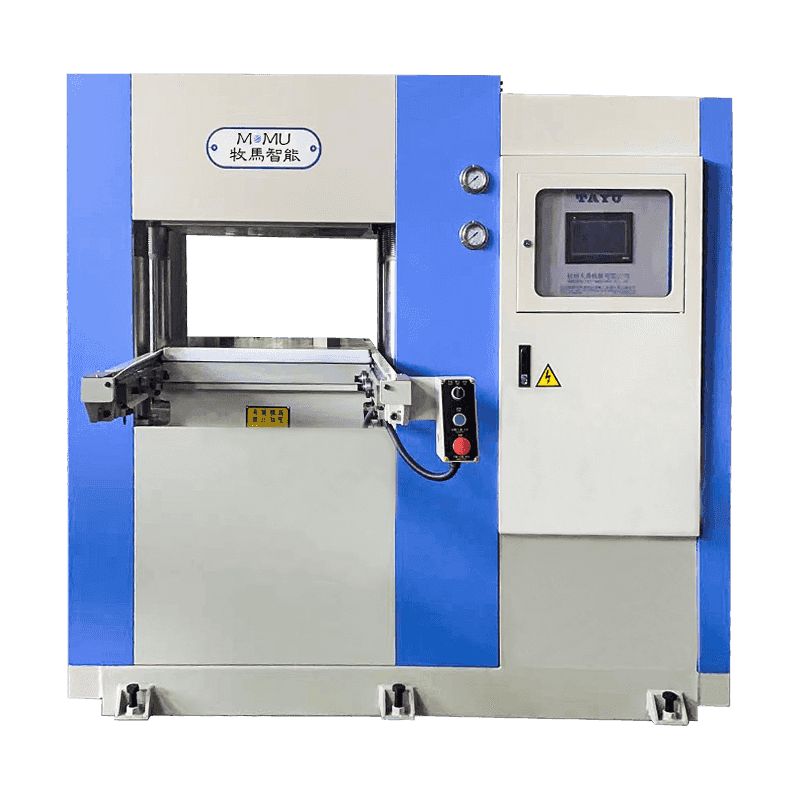
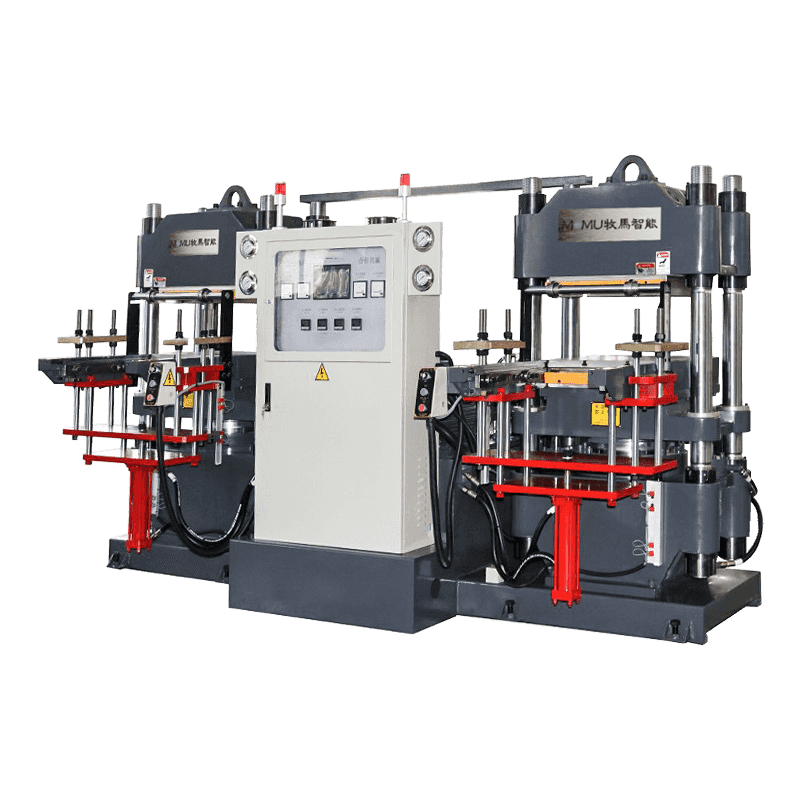
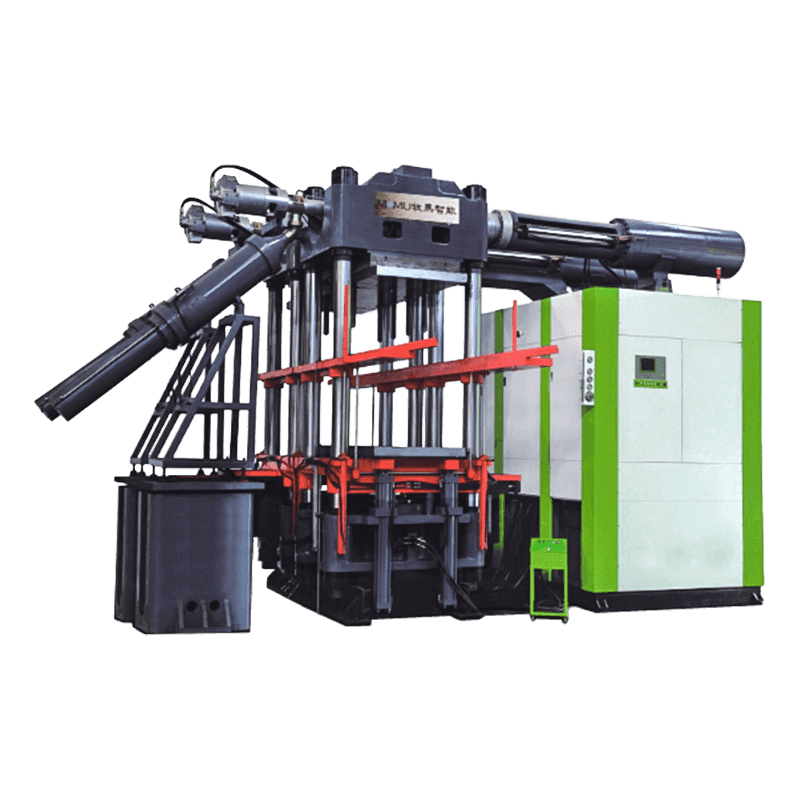
A gummi sprøjtestøbemaskine omdanner rå gummiblanding til færdige dele ved at tvinge opvarmet materiale ind i en lukket form under højt tryk. I modsætning til kompressionsstøbning, som er afhængig af manuel formpåfyldning og længere hærdecyklusser, automatiserer sprøjtestøbning materialetilførsel, plastificering og skudkontrol, hvilket resulterer i hurtigere cyklustider og mere ensartede deldimensioner på tværs af store produktionsserier.
Processen begynder, når rågummi, typisk i strimmel- eller pelletform, kommer ind i en opvarmet tønde gennem en tragt. En roterende skrue inde i cylinderen blander og plastificerer materialet, når det bevæger sig fremad, og opbygger trykket, indtil det er klar til at blive sprøjtet ind i et lukket formhulrum. Når formen fyldes, holder maskinen tryk, mens gummiet hærder under varme, hvorefter formen åbner sig, og den færdige del skydes ud automatisk.
Kernekomponenter, der driver ydeevnen
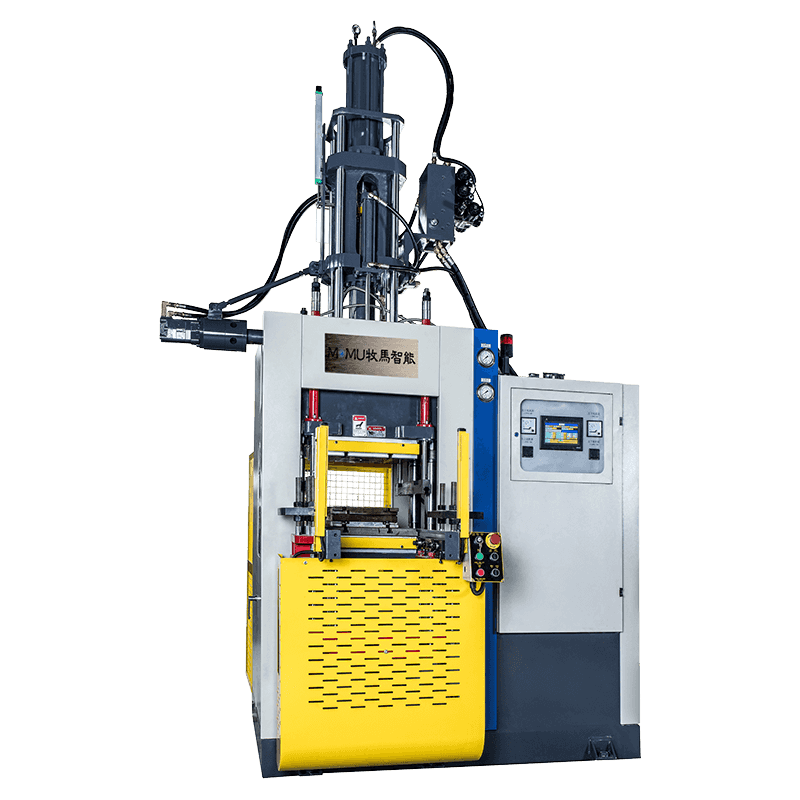
At forstå hovedkomponenterne i en gummisprøjtestøbemaskine hjælper operatører og købere med at evaluere udstyrskvalitet og forudse vedligeholdelsesbehov, før problemer påvirker produktionen.
Injektionsenhed
Injektionsenheden rummer skruen og cylinderen, der er ansvarlig for at smelte og skubbe gummiblanding ind i formen. Skruedesign, cylindertemperaturzoner og indsprøjtningshastighed påvirker alle, hvor jævnt materialet fylder komplekse hulrum uden at fange luft eller efterlade hulrum.
Klemmesystem
Klemmesystemet holder formhalvdelene sammen under injektion og hærdning, og modstår det indre tryk, der genereres, når gummi fylder hulrummet. Utilstrækkelig klemkraft kan forårsage blinkende eller dimensionelle unøjagtigheder, så maskintonnage skal matche formstørrelsen og delens kompleksitet, der produceres.
Kontrolsystem
Moderne maskiner bruger programmerbare controllere til at styre temperatur, tryk og timing gennem hver cyklus. Dette kontrolniveau reducerer variationen mellem skud og giver operatører mulighed for at gemme parametre for forskellige varenumre, hvilket fremskynder skift mellem produktionsjob.
Fordele i forhold til traditionelle støbemetoder
Producenter, der skifter fra kompressions- eller overførselsstøbning til sprøjtestøbning, ser typisk forbedringer på tværs af flere driftsområder, især når de producerer mellemstore til store mængder gummikomponenter.
- Kortere cyklustider på grund af automatisk materialetilførsel og præcis skudkontrol
- Reduceret materialespild, da injektion kun leverer den nødvendige mængde pr. skud
- Bedre dimensionel konsistens på tværs af store produktionsbatcher
- Lavere krav til arbejdskraft, da lastning og udkast stort set er automatiseret
- Forbedret overfladefinish og færre defekter som luftlommer eller ufuldstændige fyldninger
Almindelige applikationer på tværs af brancher
Gummisprøjtestøbemaskiner producerer komponenter til en bred vifte af sektorer, hvor præcision og repeterbarhed betyder noget. Bilproducenter bruger dem til tætninger, pakninger og bøsninger, mens producenter af medicinsk udstyr er afhængige af dem til greb, stoppere og andre komponenter, der kræver snævre tolerancer. Forbrugsvarevirksomheder bruger også sprøjtestøbte gummidele til emner som håndtag, kofangere og beskyttelsesovertræk, hvor ensartet kvalitet på tværs af tusindvis af enheder er afgørende.
Sammenligning af injektion, kompression og transferstøbning
Tabellen nedenfor fremhæver, hvordan gummisprøjtestøbning sammenlignes med to andre almindelige støbemetoder, hvilket hjælper producenter med at beslutte, hvilken proces der passer til deres produktionsmål.
| Faktor | Sprøjtestøbning | Kompressionsstøbning | Overførselsstøbning |
| Cyklus tid | Kort | Lang | Moderat |
| Materialeaffald | Lav | Høj | Moderat |
| Automatiseringsniveau | Høj | Lav | Moderat |
| Bedst til | Høj Volume | Simple dele | Præcisions dele |
Vedligeholdelsespraksis, der forlænger maskinens levetid
Konsekvent vedligeholdelse holder en gummisprøjtestøbemaskine kørende effektivt og forhindrer kostbar nedetid. Slid på skruer og cylindere bør efterses regelmæssigt, da opbygning eller ridsning kan påvirke materialeflow og delekvalitet over tid. Varmeelementer og temperatursensorer kræver også periodisk kalibrering for at sikre, at hærdningsprocessen forbliver nøjagtig gennem hver cyklus.
Skimmelsvampepleje
Forme bør rengøres efter hver produktionskørsel for at fjerne gummirester, der kan påvirke overfladefinishen på fremtidige dele. Især ventilationskanaler kræver regelmæssig opmærksomhed, da blokerede ventilationsåbninger ofte forårsager indespærret luft og ufuldstændige fyldninger.
Hydrauliske og elektriske systemer
Rutinetjek af hydraulikvæskeniveauer, tætninger og elektriske forbindelser hjælper med at undgå uventede nedbrud. Mange producenter planlægger forebyggende vedligeholdelse baseret på cyklustællinger snarere end kalendertid, da maskinslid hænger tættere sammen med brug end med forløbne dage.
Valg af den rigtige maskine til din drift
Valg af en gummisprøjtestøbemaskine involverer at matche spændetonnage, skudstørrelse og skruedesign til de specifikke dele, der produceres. Faciliteter, der kører højmix, lavvolumenordrer kan prioritere hurtige omstillingsfunktioner og fleksible kontrolsystemer, mens de, der producerer store partier af en enkelt del ofte fokuserer på at maksimere cyklushastigheden og minimere materialespild.
Et tæt samarbejde med udstyrsleverandører for at gennemgå delens geometri, forventet produktionsvolumen og tilgængelig gulvplads kan hjælpe med at indsnævre den rigtige maskinstørrelse og -konfiguration, hvilket i sidste ende understøtter mere effektiv og pålidelig langsigtet produktion.